

SikreHelikapkompatibilitet med høyhastighets automatiske fyllemaskiner krever en systematisk fire-punktsverifisering: samsvarende ytre diameter og toleranse for hetten til dekselchuck-spesifikasjonen, bekrefter gjengestigning og ledningsvinkelinnretting med kartonghalsringen, kalibrering av påføringsmomentet innenfor foringens faktiske gyldige kompresjonsdekselområde under produksjonshastighet, og gyldige geo-kompresjonshastighetsområdet for produksjonsskinnen. Hvert sjekkpunkt må testes med maskinens nominelle hastighet-ikke bare under sakte-hastighetsprøveforhold-for å fange opp dynamiske problemer som sprett av hetten, feilorientering og dreiemomentspredning.
Viktige takeaways
Cap OD toleranse må holde seg innenfor±0,05 mmav dekkchuckens nominelle diameter for å forhindre glidning eller fastkjøring
Trådstigning må samsvare med kartonghalsringprofilen nøyaktig-uoverensstemmelser så små som 0,2 mm forårsaker kryss-tråding ved høy hastighet
Påføringsmoment på80–150 N·cm(avhengig av hettestørrelse og foringsmateriale) er det validerte vinduet for 25–30 mm helikoper
Caps mateskinnevinkel, rennebredde og orienteringsmekanisme må være innstilt til hettens spesifikke-tyngdepunkt og geometri-{1}}
Produksjonsforsøk i full-hastighet (større enn eller lik 6000 enheter/time) er obligatoriske. sakte-tester går glipp av 60–70 % av feilmodusene i den virkelige-verden
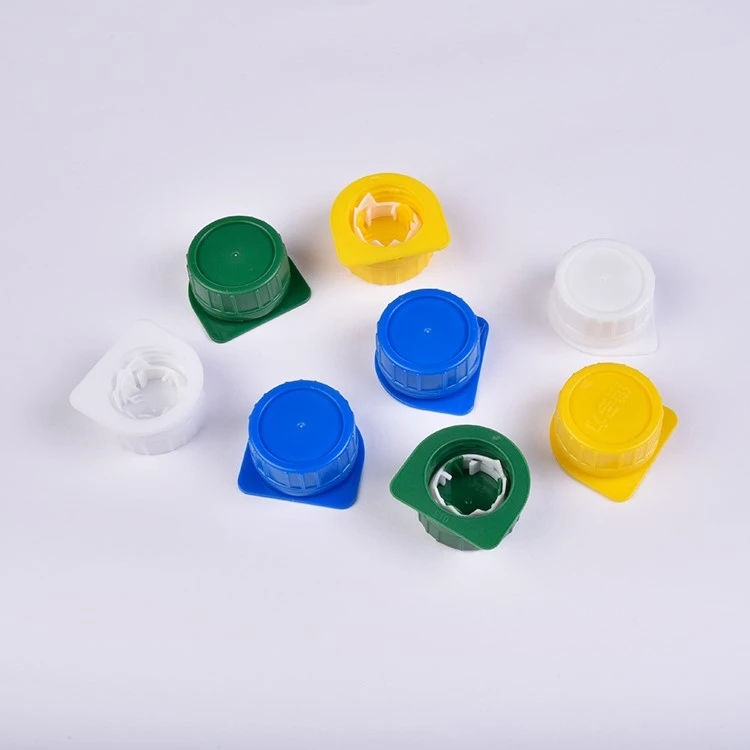
Hva er de viktigste kompatibilitetssjekkpunktene?
Helikap-til-maskinkompatibilitet er ikke en enkelt parameter, men et system av gjensidig avhengige dimensjonale, mekaniske og dynamiske faktorer. De fire kritiske sjekkpunktene er:
Dimensjonskompatibilitet: Cap OD, ID og total høyde vs. dekkchuck og kartonghalsring
Trådkompatibilitet: Stigning, åpningsvinkel, antall gjengestarter og gjengeformprofil
Dreiemomentkompatibilitet: Påføringsmomentområde vs. foringsmateriale, tetningslandgeometri og kartongmaterialestyrke
Fôrsystemkompatibilitet: Capgeometri vs. mateskinnebredde, orienteringsstjernehjul og gravitasjonssjaktdesign
En feil på et hvilket som helst tidspunkt går over i produksjonsstans, tetningsdefekter eller avfallsmengder på over 3–5 %.
Trinn 1: Bekreft Cap OD og Chuck-kompatibilitet
Dekselchucken på en roterende eller inline fyllemaskin bruker fjærbelastede-kjever eller magnetiske slipclutcher for å gripe og drive lokket på kartonghalsen. Chuckens indre gripediameter er konstruert for en spesifikk hette-OD med et stramt toleransebånd.
| Parameter | Spesifikasjon | Toleranse |
|---|---|---|
| Hettens ytre diameter | 25 mm / 28 mm / 30 mm | ±0,05 mm |
| Chuck gripediameter | Tilsvarer åpningen på hettens OD + 0.1mm | ±0,03 mm |
| Caps totalhøyde | 12–18 mm (avhengig av design) | ±0,1 mm |
| Chuck engasjement dybde | 8–12 mm | ±0,2 mm |
Vanlig feil: Kapper støpt med for stor krympevariasjon (OD under toleranse) glir inn i chucken, noe som resulterer i ufullstendig gjengeinngrep og svikt i momentoverføring. Kapper over toleranse blokkerer i chucken, noe som forårsaker linjestopp.
Handling: Mål en prøve på 50 kapsler fra hver produksjonsbatch med et kalibrert digitalt mikrometer. Hvis OD-variasjonen overstiger ±0,05 mm, juster sprøytestøpingsparametere (holdetrykk, avkjølingstid, formtemperatur).

Trinn 2: Bekreft trådprofilmatch
Trådprofilen til Helicap må samsvare nøyaktig med tråden på kartongens injeksjonsstøpte-halsring. Nøkkelparametere:
Trådstigning: Avstand mellom gjengetopper, vanligvis 1,5–2,5 mm for 25–30 mm hetter
Ledningsvinkel: Trådens skruevinkel, typisk 15–25 grader
Antall starter: 2 eller 3 multi-tråder er standard for rask påføring
Trådskjema: Støtteprofiler, trapesformede eller modifiserte støtteprofiler
En stigningsfeil på 0,2 mm eller mer vil føre til at lokket krysser-gjengen ved hastigheter over 4000 enheter/time fordi dekkchucken ikke har tid til å-justere seg selv. Ved 8,000+ enheter/time kan selv en 0,1 mm uoverensstemmelse gi en 2–4 % kryss{11}}trådhastighet.
Handling: Bruk en trådprofilprojektor eller optisk komparator for å legge lokktrådprofilen mot kartonghalsringprofilen. Kontroller at stigning, ledningsvinkel og gjengeform samsvarer innenfor ±0,05 mm.

Trinn 3: Kalibrer påføringsmomentet
Påføringsmoment er rotasjonskraften som chucken påfører for å drive lokket på kartonghalsen. For lite dreiemoment resulterer i utilstrekkelig kompresjon av foringen og lekkasjerisiko; for mye dreiemoment skader tråden, deformerer kartongen eller fjerner lokket.
| Cap Størrelse | Anbefalt dreiemoment (N·cm) | Liner kompresjonsmål |
|---|---|---|
| 25 mm | 80–110 | 35–45% |
| 28 mm | 100–130 | 30–45% |
| 30 mm | 110–150 | 30–50% |
Momentkalibrering må ta hensyn til:
Foringsmateriale: EVA-skum komprimeres ved lavere dreiemoment enn TPE; solid PE krever høyere dreiemoment
Kartongmateriale: Laminert plate med PE-ekstruderingsbelegg har en overflatefriksjonskoeffisient som påvirker dreiemoment-til-forsegling-kraftkonvertering
Hastighetsfaktor: Ved høyere linjehastigheter øker dynamisk dreiemomentspredning med 10–20 %; still inn målmomentet til 80 % av den øvre grensen for å imøtekomme spredning
Handling: Bruk en kalibrert digital dreiemomenttester for å måle fjerningsmomentet på 30 prøver med lokk. Hvis variasjonskoeffisienten (CV) overstiger 15 %, inspiser chuckslipclutchen, magnetkoblingen og lagerslitasjen.

Trinn 4: Valider Cap Feed System Geometri
Cap-matesystemet-som består av en bulkbeholder, vibrasjonsskål eller sentrifugalsorterer, gravitasjonssjakt og orienteringsstjernehjul-er den vanligste kilden til produksjonsproblemer med høy-hastighet.
| Matesystemkomponent | Kritisk dimensjon | Vanlig problem |
|---|---|---|
| Sorterskål sporbredde | Deksel OD + 1.5–2,0 mm | Smalt spor forårsaker brodannelse; bred spor får hettene til å snu |
| Gravity chute vinkel | 35–45 grader fra horisontal | For bratt forårsaker sprett; for grunt forårsaker stopp |
| Orientering stjernehjullomme | Cap OD + 0.5mm klaring | For mye klaring fører til at hettene sitter feil |
| Overføringstidspunkt | Synkronisert til filler pitch | Utilpasset timing faller lokk mellom fyller og kapper |
Vanlig feil: Ved hastigheter over 6 000 enheter/time har hetter med ujevn veggtykkelse eller asymmetriske tulling-tydelige ringer en-tyngdepunktforskyvning som får dem til å vippe i sjakten, og ankommer opp ned- ved dekkchucken.
Handling: Kjør 5000 kapsler gjennom matesystemet ved produksjonshastighet og mål feilorienteringshastigheten. Hvis den overstiger 0,5 %, juster hastigheten på sorteringsskålen, sjaktvinkelen, eller legg til en mekanisk vippe-ryggdeflektor.

Ofte stilte spørsmål
Hva er minimum produksjonshastighet for en kompatibilitetsforsøk?
Test alltid med maskinens nominelle produksjonshastighet. En prøveperiode på 2000 enheter/time vil ikke avsløre dreiemomentspredning, spretthette eller feilorientering av mate som vises ved 6000–10 000 enheter/time.
Hvor ofte bør dreiemomentet -kalibreres på nytt?
Daglig ved oppstart-, etter ethvert chuck- eller slipclutchskift, og hver gang en ny hette eller kartongparti introduseres. Mid-skiftkontroller hver 2.–4. time anbefales for kontinuerlig produksjon.
Kan samme Helicap kjøre på forskjellige merker fyllemaskiner?
Bare hvis dekselchuckens diameter, gjengeprofil og mateskinnebredde er kompatible. De fleste OEM-er for fyllemaskiner bruker proprietære chuckdesign; cap-leverandører må bekrefte kompatibilitet for hver maskinmodell.

Konklusjon
Helikapkompatibilitet med høyhastighets automatiske fyllemaskiner er sikret gjennom en disiplinert fire-trinns bekreftelse-dimensjonal toleranse, gjengeprofil, påføringsmoment og matesystemgeometri-validert ved faktisk produksjonshastighet. Den vanligste feilmodusen er ikke en enkeltdimensjonal mismatch, men den kumulative effekten av mindre avvik på tvers av alle fire sjekkpunktene, som bare overflater over 6000 enheter per time.
